2026-10-27
Когда слышишь ?горячее цинкование?, многие сразу думают о толстом слое цинка, ржавчине и чем-то ужасно ?грязном? для природы. Вот это и есть первый стереотип, с которым сталкиваешься в отрасли. На самом деле, за последние лет десять всё перевернулось с ног на голову. Да, процесс энергоёмкий, да, есть выбросы, но если подойти с умом — это не тупик, а скорее интересное поле для технологической возни. Собственно, об этом и хочу порассуждать, исходя из того, что видел и в чём участвовал сам.
Помню времена, когда установка для горячего цинкования — это был по сути один большой котёл, часто кустарно собранный, и вокруг него вертелось несколько человек. Эффективность? Ну, какая-то была. Но о точности контроля температуры, равномерности покрытия или, тем более, о рекуперации тепла речи не шло. Сейчас смотришь на современные линии — это уже комплексные решения. Взять, к примеру, компанию ООО Сюйчжоу Кэцзюйлисинь Машинери. Они начинали в 2004-м, как и многие, с одного котла и горстки сотрудников. А сейчас — это производственная площадка с резервной мощностью в 100 000 тонн в год. Их сайт kejulixin.ru хорошо отражает эту эволюцию: от торговой компании к высокотехнологичному предприятию, которое вкладывается в исследования интеллектуальных технологий именно в этой сфере.
Что изменилось принципиально? Прежде всего, подход к процессу как к цепочке. Это не просто ?опустил деталь в цинк?. Это подготовка поверхности (травление, флюсование), сам процесс цинкования с точным контролем состава расплава и температуры, и потом охлаждение. Каждый этап теперь можно оптимизировать. Раньше перегревали цинк — получали излишне толстый, неэстетичный и хрупкий слой. Сейчас стараются работать на нижнем пороге, экономя металл и улучшая качество покрытия.
И масштабы, конечно, другие. Когда строят цех в 6000 кв. метров, как у той же Кэцзюйлисинь, речь уже о потоковом производстве для крупных инфраструктурных проектов. Это требует иной логистики, иного контроля качества. Но интересно другое: именно такие крупные игроки начинают всерьёз задумываться об экологии, потому что давление регулирующих органов и общественности на них больше, да и собственные издержки на энергию и сырьё заставляют искать эффективные решения.
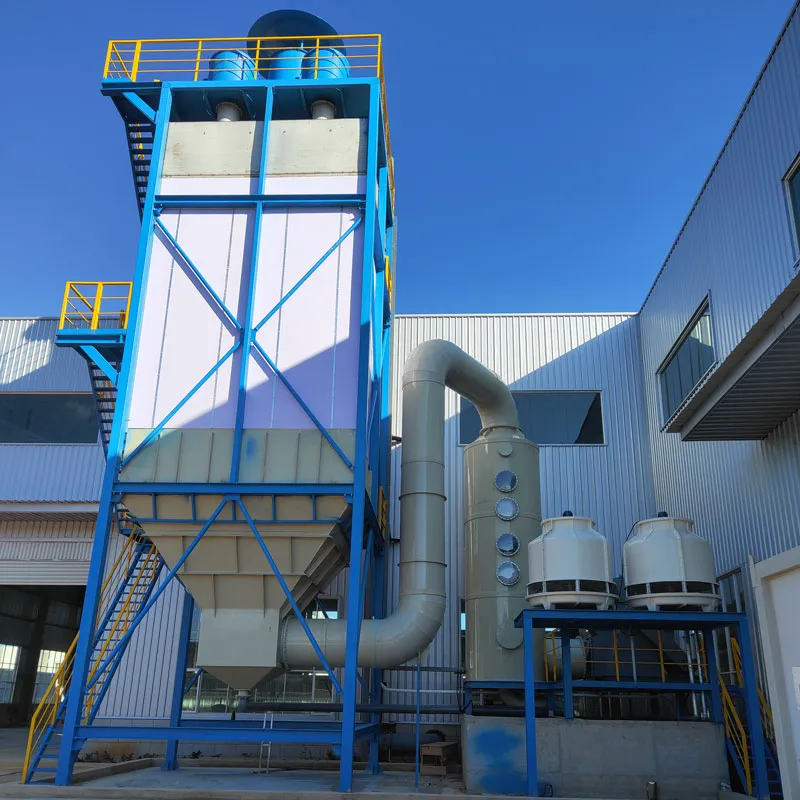
Вот здесь самый частый прокол у многих, кто пытается ?озеленить? производство. Ставят дорогущий фильтр на выбросы от цинковальной ванны и думают, что проблема решена. На деле — это лишь часть, причём не всегда самая сложная. Основные экологические точки преткновения в горячем цинковании — это, во-первых, отходящие газы от котла (там могут быть оксиды цинка, аммиак, если используется определённый флюс), а во-вторых, и это часто упускают, — отходы травления.
Кислотные растворы после удаления окалины с металла — серьёзная головная боль. Просто слить нельзя. Современные подходы — это замкнутые циклы или нейтрализация с переводом в безопасные шламы. Но это дорого. Видел попытки внедрить системы регенерации кислоты. Технология есть, но для среднего цеха капитальные затраты были неподъёмными. В итоге часто останавливаются на надёжной, но затратной утилизации сторонними организациями.
И третий момент — энергопотребление. Нагрев сотен тонн цинка до 450-460°C — это колоссальные затраты на энергию. Тренд последних лет — рекуперация тепла от отходящих газов для предварительного подогрева деталей или для нужд цеха. Это даёт реальную экономию. Но опять же, требует грамотного инжиниринга. Самостоятельно, без специалистов, такое не соберёшь. Компании, которые давно в теме, как та же Кэцзюйлисинь с их 20-летним опытом, накапливают именно такие практические знания — где и какую теплообменную систему поставить, чтобы она окупилась.
Если говорить о трендах, то ?умное цинкование? — это не просто модное словечко. Речь о датчиках, которые в реальном времени контролируют температуру в разных точках ванны, состав цинкового сплава (содержание алюминия, свинца и т.д.). Раньше лаборант брал пробу раз в смену, теперь же можно видеть динамику онлайн и оперативно вносить корректировки. Это напрямую влияет на качество и однородность покрытия, снижает брак.
Другой тренд — это разработка и использование цинковых сплавов с добавками, например, никеля, магния, олова. Они позволяют получать покрытие с улучшенными свойствами: более блестящее, с лучшей адгезией, или, что важно для некоторых применений, с изменённой структурой, которая лучше работает на изгиб. Но здесь есть подводные камни. Добавки могут вести себя непредсказуемо, выпадать в осадок, нарушать стабильность ванны. Приходится экспериментировать, и не все эксперименты удачны. Помню случай, когда попытка добавить один модный компонент привела к резкому всплеску образования шлака (цинковой золы), который потом пришлось долго и дорого убирать.
И, конечно, автоматизация погрузки-разгрузки. Роботизированные линии для подвешивания деталей на траверсы. Это не только экономия труда, но и снижение риска брака из-за человеческого фактора, плюс безопасность — меньше людей в зоне высоких температур.
Вот что редко услышишь на презентациях, но постоянно встречается в цеху. Первое — это проблема ?мокрого? хранения кислот или флюса. Попадание влаги в ванну с расплавленным цинком — это мини-катастрофа. Происходит мгновенное парообразование, разбрызгивание металла. Опаснейшая штука. Поэтому контроль влажности сырья и деталей перед погружением — это святое правило, которое иногда, увы, нарушают в спешке.
Второе — износ футеровки котла. Современные материалы служат долго, но не вечно. И когда начинается течь, остановить её быстро почти невозможно. Остановка линии, экстренный слив цинка (а это сотни тонн!) — колоссальные убытки и экологический риск. Поэтому диагностика состояния футеровки — это отдельная наука, часто основанная на опыте и даже интуиции мастера, который по цвету пламени или звуку горелки может заподозрить неладное.
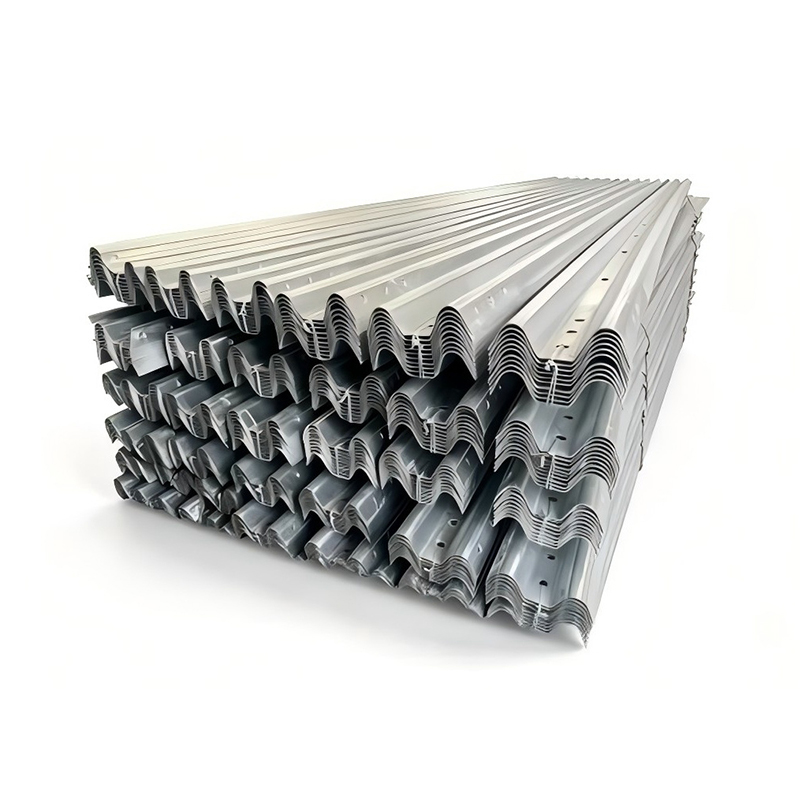
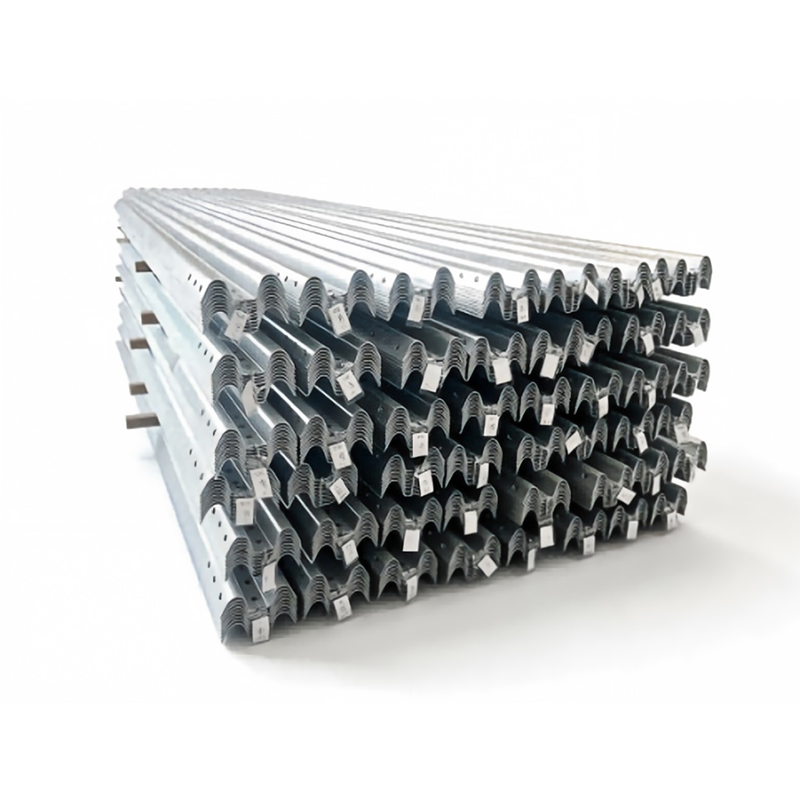
И третье — логистика готовых изделий. Горячеоцинкованная конструкция — штука тяжёлая и габаритная. Её нужно где-то складировать, как-то грузить, не повредив покрытие. Проектирование цеха без учёта этих площадей и подъездных путей — частая ошибка на этапе планирования. Видел, как новый современный цех потом месяцами не мог выйти на полную мощность, потому что зона отгрузки оказалась слишком узкой для маневров фур.
Так где же пересекаются тренды и экология? На мой взгляд, именно в экономической целесообразности. Большинство современных ?зелёных? решений в горячем цинковании — это одновременно и решения, снижающие себестоимость в долгосрочной перспективе. Энергорекуперация экономит газ или электричество. Точный контроль состава сплава и температуры снижает перерасход цинка. Надёжная система очистки газов позволяет избежать штрафов и простоев.
Компании, которые это понимают, не просто выживают, а задают тон. Как, например, ООО Сюйчжоу Кэцзюйлисинь Машинери, которая из небольшой мастерской выросла в предприятие с инвестициями в 180 миллионов юаней и собственными исследовательскими подразделениями. Их путь — хорошая иллюстрация: начинаешь с базового процесса, а чтобы расти дальше, волей-неволей приходится глубоко вникать и в технологии, и в экологию, превращая это в свою конкурентную advantage.
Так что, говоря об угле горячего цинкования сегодня, уже нельзя разделять ?как сделать быстрее/дешевле? и ?как сделать чище?. Это две стороны одной медали. И самые интересные, ?вкусные? с инженерной точки зрения задачи лежат именно на их стыке. Будущее, думаю, за теми, кто сможет интегрировать умные системы контроля не только для качества продукции, но и для минимизации всего экологического следа процесса, от расхода кислоты до последнего киловатта тепла. А опыт, в том числе и негативный, как раз и есть тот самый актив, который позволяет двигаться в эту сторону, не наступая на одни и те же грабли.