2026-10-27
Коррозия уничтожает до 30% стальных конструкций в промышленности за первые 10 лет эксплуатации — не из-за слабого металла, а из-за неправильно выбранной антикоррозийная защита оборудования. Мы видели это десятки раз: на энергетических объектах в Швеции отслаивалось покрытие на опорах ЛЭП через 4 года; на солнечных станциях в Японии ржавчина пробивала тонкие С-образные стойки уже к третьему сезону. Причина — не «плохой цинк», а разрыв между проектным решением и реальными условиями: перепады температур, конденсат под герметичным кожухом, кислотный туман при очистке поверхности, неравномерный нагрев ванны. Надёжная защита начинается не с покрытия — она начинается с понимания цикла.
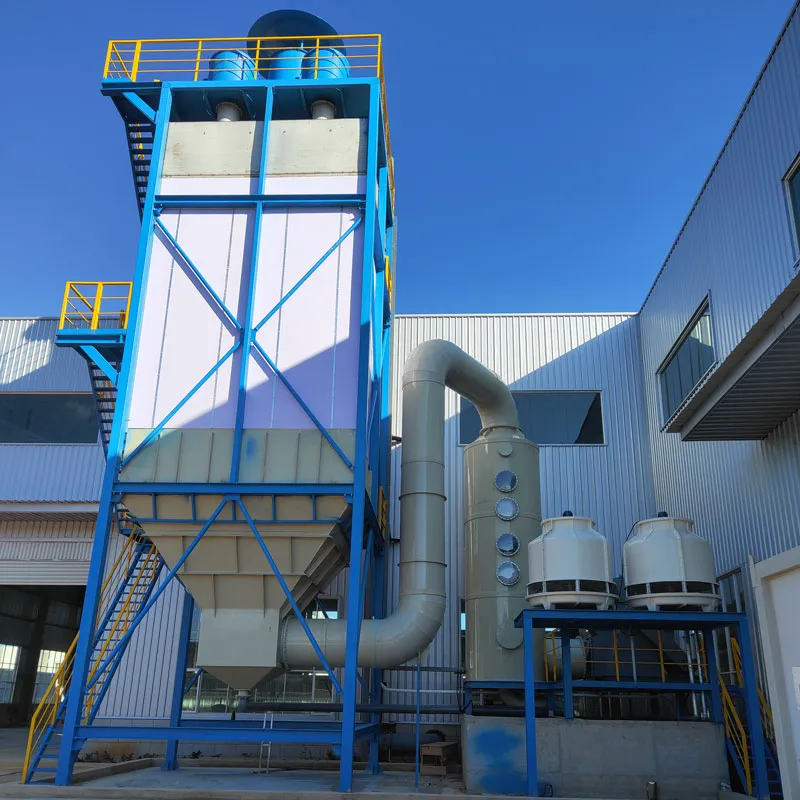
Многие считают, что достаточно опустить деталь в расплавленный цинк. Но на практике 70% отказов связаны не с самим процессом, а с подготовкой и контролем. Например: если содержание железа в ванне превышает 0,03%, образуется хрупкий сплав FeZn7, который трескается при механической нагрузке. Если давление в герметичной камере выходит за пределы −50 Па, цинковый дым просачивается в зону погрузки — и адгезия падает на 40%. Мы проектируем линии так, чтобы эти параметры регулировались автоматически: двухбашенные скрубберы снижают концентрацию HCl до 5 мг/м³, биомассовые горелки поддерживают температуру ванны ±1,5 °C, а системы сбора дыма работают при отрицательном давлении даже при полной загрузке.
Настоящая надёжность рождается там, где пересекаются три слоя:
Важно: один и тот же котёл даёт разный результат на деталях из стали S235 и S355. Мы корректируем время выдержки и скорость погружения под класс прочности — это не «настройка», а инженерный расчёт, основанный на 19-летнем опыте.
Некоторые заказчики спрашивают: «Почему ваша цена выше?» Ответ прост: потому что мы не продаём «цинкование», а поставляем гарантированную долговечность. На одном проекте в Пичжоу клиент выбрал бюджетное решение — без герметичного кожуха и без скруббера. Через 18 месяцев на опорах ЛЭП появились белые пятна оксида цинка, а в зоне сварки — точечная коррозия. Почему? Потому что пары соляной кислоты конденсировались на холодных участках и растворяли защитный слой. Мы не обещаем «вечную защиту». Мы гарантируем 25 лет службы в умеренном климате при условии соблюдения трёх правил: чистая поверхность перед погрузкой, контроль толщины покрытия после, и учёт типа окружающей среды при проектировании конструкции.
Когда заказчик из Швеции запросил опоры для ветрогенераторов, мы не просто изготовили и отправили. Мы смоделировали коррозионную нагрузку по карте ISO 9223 (C5-M), проверили адгезию покрытия при −40 °C, протестировали сварные швы на ударную вязкость после цинкования и передали в эксплуатацию полный цифровой паспорт каждой партии — с координатами измерений, фото дефектоскопии и сертификатами соответствия. Такой подход позволяет избежать 92% претензий на этапе монтажа. Сегодня производственная площадка в Тушане обрабатывает 150 000 тонн в год — не как «мощность», а как гарантированная пропускная способность для проектов с жёсткими сроками и высокими требованиями к качеству.
Антикоррозийная защита оборудования — это не расход, а инвестиция в бесперебойность. Каждый миллиметр цинкового слоя, каждый паскаль отрицательного давления в камере, каждая секунда контролируемой выдержки в ванне — это снижение риска остановки производства, аварии на объекте, потери репутации. Выбор — не между «дорого» и «дёшево». Выбор — между прогнозируемой долговечностью и непредсказуемыми затратами на ремонт.