2026-10-27
Горячее цинкование в СПб — не роскошь, а техническая необходимость. Каждый второй стальной элемент на улицах города: опора освещения, дорожный знак, каркас солнечной электростанции — проходит через цинковую ванну. Но не все покрытия одинаковы. Мы видели, как через три года после монтажа на северо-западе России начинается белый налёт, потом — локальная сквозная коррозия. Причина? Не качество стали, а нарушение технологии: недостаточная подготовка поверхности, перегрев детали, неконтролируемая толщина слоя. Горячее цинкование в СПб требует не просто «опустить в цинк», а строгого соблюдения 17 технологических параметров — от температуры расплава до времени выдержки.
На рынке Санкт-Петербурга действуют десятки цехов горячего цинкования. Большинство работают по упрощённой схеме: сталь → обезжиривание → травление → промывка → погружение. Но в условиях высокой влажности и частых перепадов температур (от −30 °C зимой до +35 °C летом) этого недостаточно. Мы фиксировали случаи, когда при толщине покрытия 85 мкм на угловых элементах уже через 18 месяцев появлялись очаги коррозии. Причина — микротрещины в цинковом слое, образовавшиеся из-за резкого охлаждения на открытом воздухе. Современные линии решают это с помощью герметичных камер с контролируемым отрицательным давлением и многоступенчатой системой охлаждения.
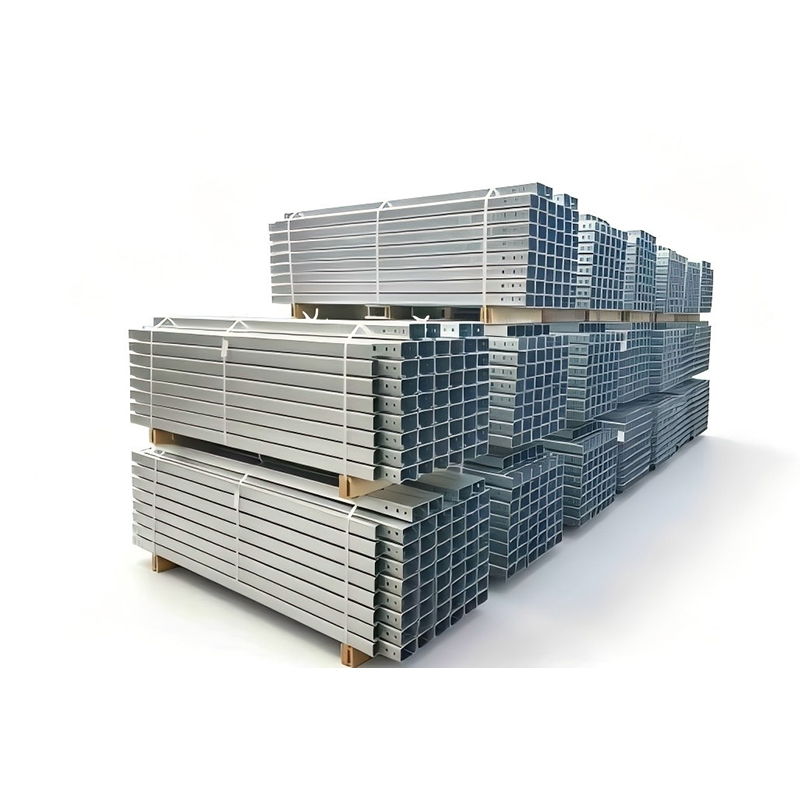
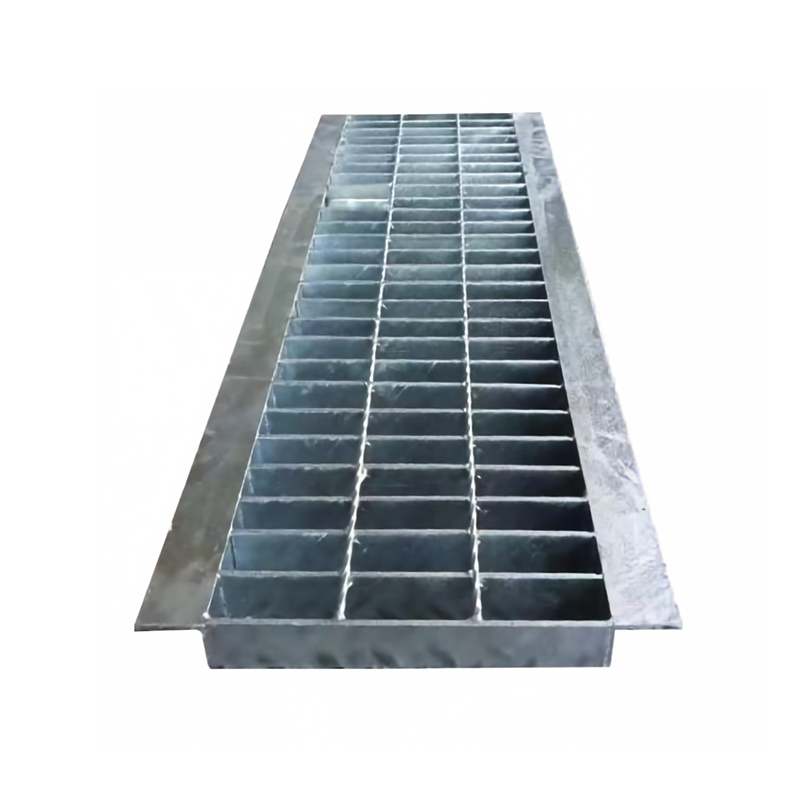
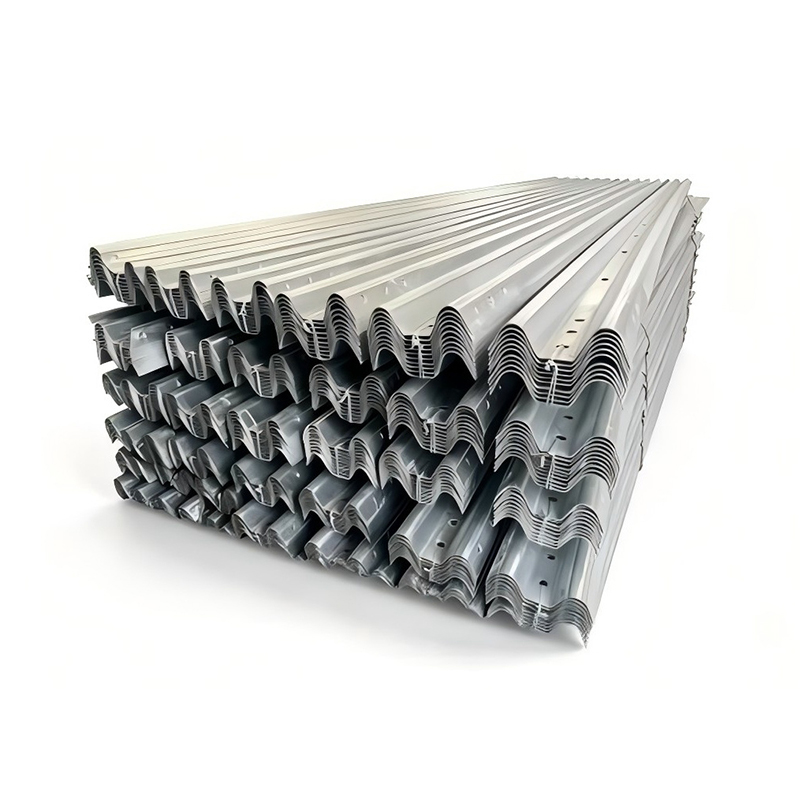
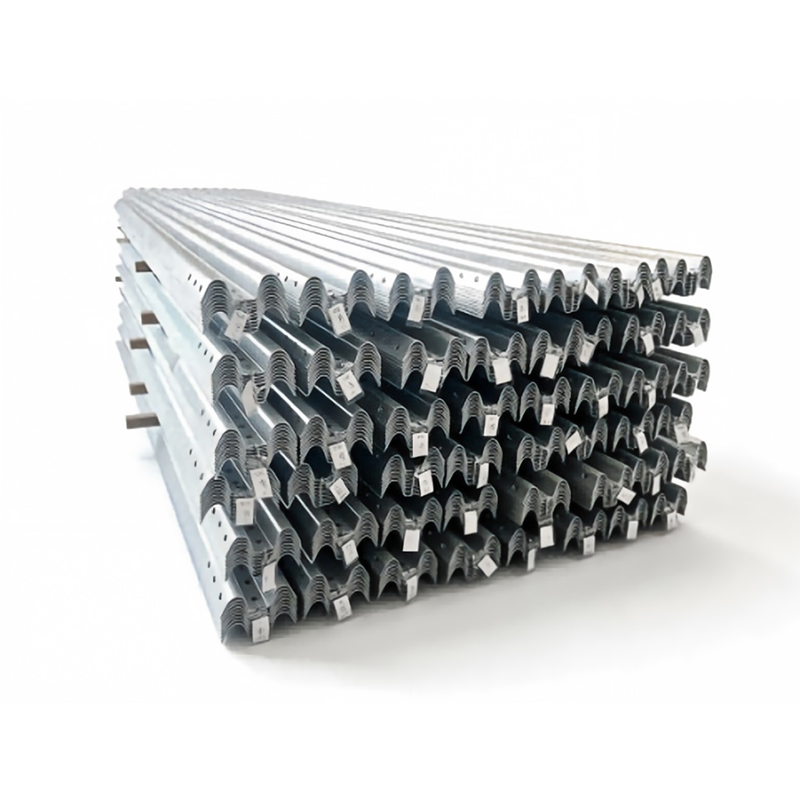
Компания ООО Сюйчжоу Кэцзюйлисинь Машинери не поставляет только оборудование или только услуги цинкования. Она объединяет всё: проектирование линии, её изготовление, эксплуатацию и контроль качества готовых изделий. Это значит — нет разрывов между этапами. Например, если в проекте предусмотрены стальные решётчатые настилы для моста, инженеры сразу учитывают геометрию, массу и зону наибольшего риска коррозии. Затем — точная механическая обработка на станках с ЧПУ, затем — погружение в ванну объёмом 500 тонн цинка при стабильной температуре 452 °C ± 1,5 °C. Итог: толщина покрытия 120–150 мкм по ГОСТ Р ИСО 1461-2022, без пропусков даже в труднодоступных сварных швах.
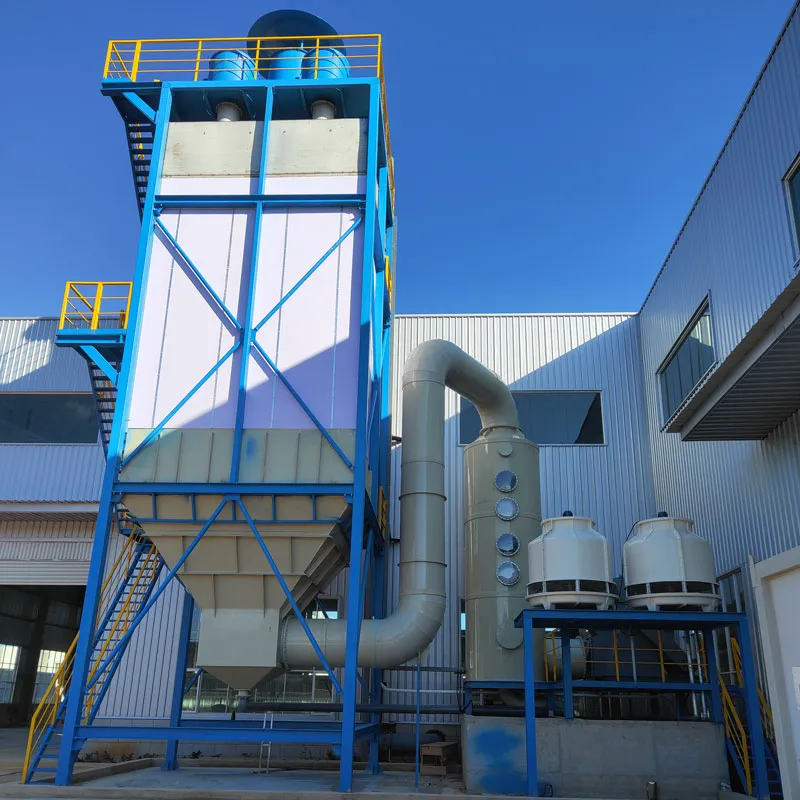
Многие считают, что экологичное цинкование — это дорого и медленно. На деле — наоборот. В цехе компании установлены двухбашенные скрубберы для нейтрализации кислотного тумана и мокрые электростатические пылеуловители, снижающие выбросы цинкового дыма на 99,7 %. Энергосберегающие биомассовые горелки сокращают расход топлива на 22 % по сравнению с газовыми аналогами. А автоматизированная система рециркуляции отработанной кислоты позволяет повторно использовать 85 % раствора — без потери активности. Для заказчика это означает: стабильные сроки поставки, предсказуемая себестоимость и документы, соответствующие требованиям Росприроднадзора и ЕАЭС.
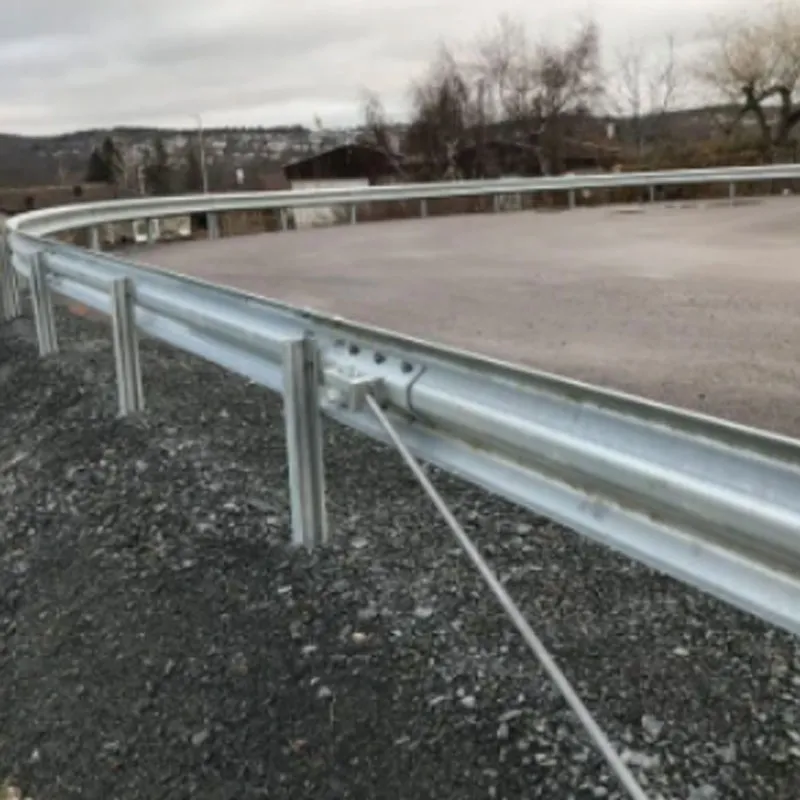
Горячее цинкование в СПб — это не этап производства, а гарантия срока службы. От него зависит, сколько лет прослужит опора ЛЭП, не потребует ли замены дорожное ограждение после первой зимы, будет ли работать солнечная станция без аварийных остановок. Технология не терпит компромиссов: либо полный цикл контроля — от проектирования до приёмки, либо повышенные затраты на ремонт и досрочную замену. Надёжная защита металла начинается не с цинка, а с понимания, кто стоит за каждой цифрой в протоколе испытаний.