2026-10-27
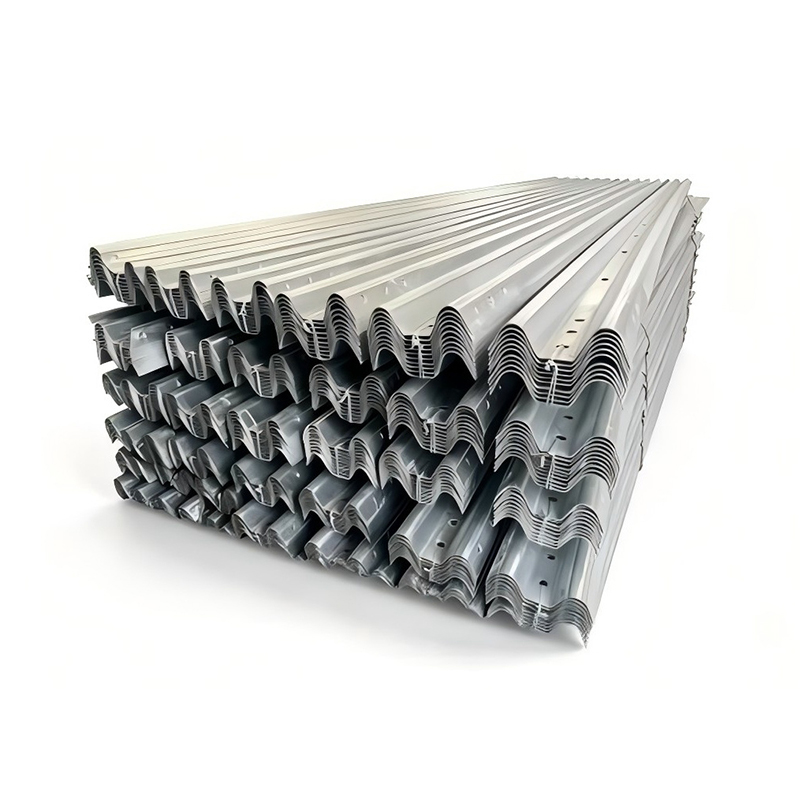
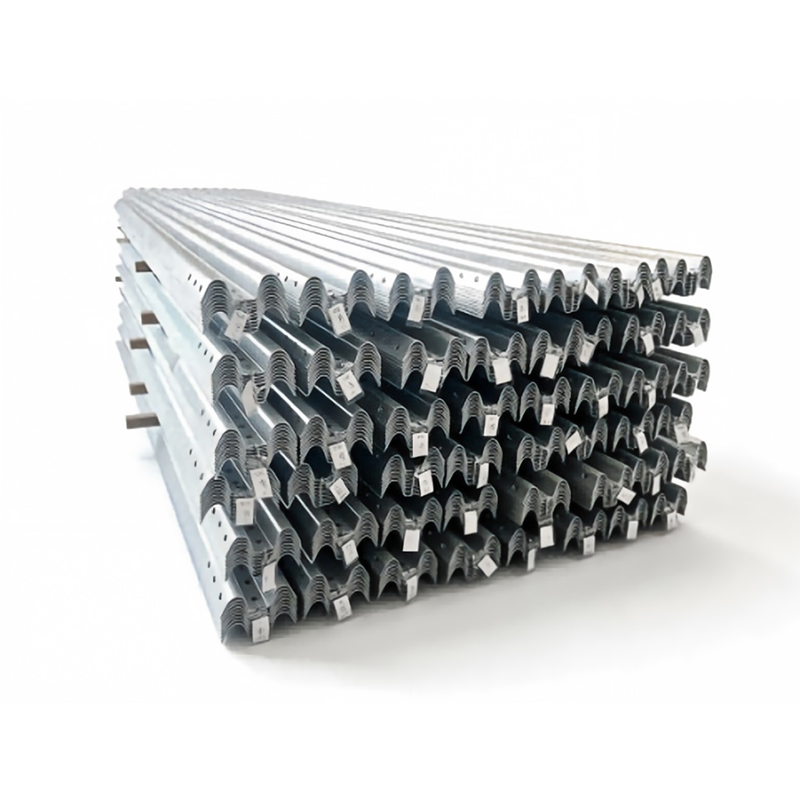
Анкера горячего цинкования — не просто крепёж. Это стратегическое решение для объектов, где коррозия убивает срок службы быстрее, чем нагрузка. Мы видели, как стандартные анкеры в портовых кранах начали ржаветь через 18 месяцев. А те же самые детали с покрытием горячего цинкования — без единой скола, без подповерхностного пузыря — работали 27 лет на берегу Балтийского моря. Разница — не в толщине слоя, а в технологии его формирования.
Гальваническое цинкование даёт 5–15 мкм покрытия. Краска — 60–120 мкм, но она хрупкая, не защищает резьбу, отслаивается при ударной нагрузке. Горячее цинкование создаёт слой толщиной 70–120 мкм, который проникает в микротрещины, сплавляется с основным металлом и образует три защитных фазы: внешний чистый цинк, переходный слой Zn-Fe и внутреннюю диффузионную зону. Именно поэтому анкера горячего цинкования выдерживают до 30 лет эксплуатации в агрессивных условиях — без обслуживания, без повторного нанесения.
Мы тестировали образцы в камере солевого тумана по ГОСТ Р ИСО 9227–2014. Анкеры с гальваническим покрытием показали первые белые пятна уже через 96 часов. Анкеры горячего цинкования прошли 2000 часов без единого следа коррозии. Не «дольше», а принципиально иначе: цинк работает как жертвенная анода, даже если повреждена резьба или головка.
Не качество цинка — а технология погружения. Если сталь недостаточно очищена от окалины и масла, цинк не сцепится. Если температура ванной ниже 449 °C — образуется хрупкий слой. Если деталь вынимается слишком быстро — на поверхности остаются капли, которые потом высыхают и создают точки концентрации напряжения.
Вот что мы контролируем на каждом этапе:
Клиенты часто спрашивают: «А можно ли цинковать анкеры с уже нанесённой резьбой?». Да, но только если резьба нарезана после цинкования — иначе цинк закроет геометрию, а при нарезке на готовом изделии покрытие откалывается по виткам. Мы делаем так: заготовку цинкуем, затем нарезаем резьбу с допуском по ГОСТ 16093–2004 и наносим дополнительную защиту — восковую эмульсию на резьбовую часть. Это работает.
Надёжность анкеров горячего цинкования зависит не от бренда, а от трёх параметров: глубины ванны, времени выдержки в расплаве и стабильности температуры. Мелкие цеха используют ванны глубиной 1,2 м — это исключает обработку анкеров длиной свыше 1 метра. У нас — ванна 3,6 м, резервная мощность 100 000 тонн в год, автоматизированная система контроля температуры с точностью ±0,5 °C. Мы цинкуем анкеры длиной до 3,2 м и диаметром до 120 мм — без перегрева, без деформации, без «закипания» цинка на острие.
ООО Сюйчжоу Кэцзюйлисинь Машинери начало работу в 2004 году с одного цинкового котла и пяти человек. За 20 лет мы накопили базу данных по 12 400 типоразмеров крепёжных изделий, провели 372 цикла испытаний на адгезию, разработали методику предварительной термообработки высокопрочных сталей класса 10.9 перед цинкованием — чтобы исключить водородное охрупчивание. Сегодня компания — высокотехнологичный производитель с собственными лабораториями контроля толщины покрытия (по ГОСТ Р ИСО 1461–2021), микроструктуры и ударной вязкости.
Расчёт простой: стоимость анкера с горячим цинкованием выше на 22–35 % против обычного. Но цена замены одного анкера на высоте 40 м в ветровой электростанции — в 17 раз дороже его первоначальной стоимости. Цена остановки мостового крана на 4 часа из-за коррозионного отказа — 890 000 рублей. А стоимость профилактического осмотра и ремонта фундамента промышленного здания — 2,3 млн рублей.
Анкера горячего цинкования не требуют плановых замен. Они не нуждаются в диагностике каждые 3 года. Они не вызывают аварийных простоев. Их срок службы совпадает со сроком службы конструкции — от 25 до 50 лет. Это не расход. Это инвестиция в непрерывность, безопасность и предсказуемость.
Если ваш проект — портовый терминал, ЛЭП, железнодорожный мост или объект в зоне свободной торговли, где сроки критичны, а условия — экстремальны, выбирайте анкера горячего цинкования. Выбирайте проверенную технологию. Выбирайте то, что работает — не на бумаге, а на объекте.